
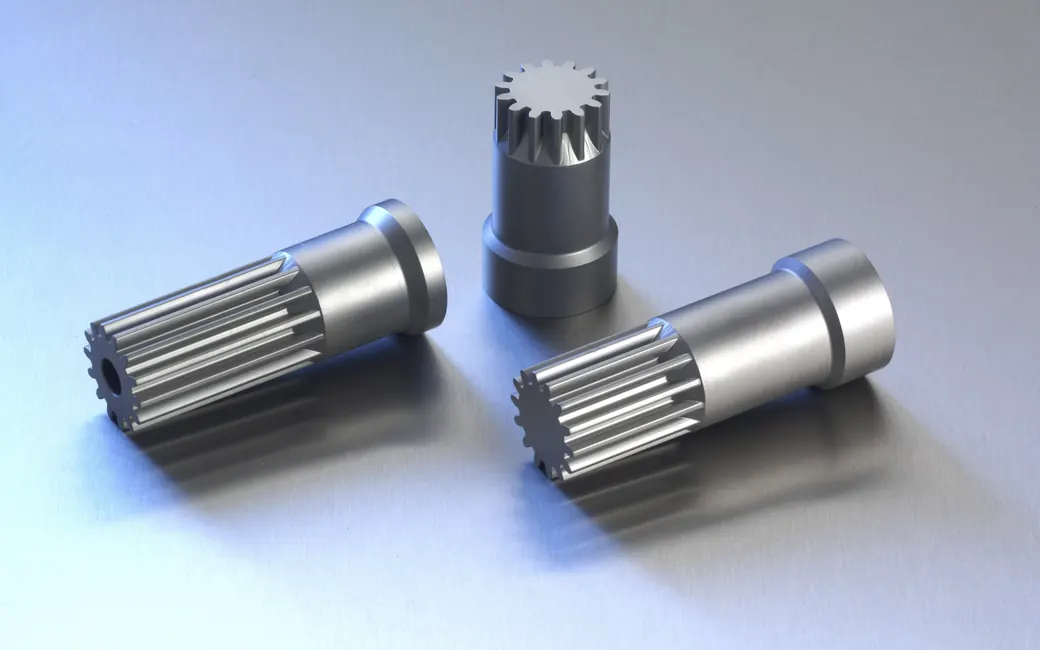
Automotive und Elektromobilität
Unsere kombinierten Fertigungsprozesse bieten höchste Präzision und Qualität für Automotive-Anwendungen einschließlich Elektromobilität.
In der Serie zählt nicht der Bestwert, sondern der hundertste Teil.
Ein Musterteil gelingt fast immer. Interessant wird es, wenn dieselbe Toleranz über eine Charge gehalten werden muss, über Werkzeugwechsel und Schichtwechsel hinweg. Verlangt der Auftrag es, setzen wir dafür FMEA und statistische Prozesslenkung ein.
Kritische Produktionsprozesse werden mit einer taktilen MITUTOYO Koordinatenmessmaschine, fotografischer KEYENCE Bildmesstechnik und einem Profilprojektor laufend überwacht. Nicht am Ende geprüft, sondern während der Fertigung beobachtet.
Ein Punkt, der in der Serie oft den Unterschied macht, ist das elektrochemische Abtragen: Weil die Elektrode prozessbedingt nicht verschleißt, bleibt die Geometrie über die Serie stabil.
Was für Serienteile spricht.
Das hundertste Teil entsteht mit derselben Geometrie wie das erste.
Automatisierungseinrichtungen fahren nachts und am Wochenende weiter.
Weniger Umspannen bedeutet eine kürzere Toleranzkette pro Teil.
Aus spezifizierten Messprogrammen. Bei einer Beanstandung nach Jahren liegen die Werte von damals vor.
Auch die Bereiche, die erst dazugekommen sind.
Mit der Elektromobilität haben sich die Bauteile verändert: andere Werkstoffe, andere Dichtheitsanforderungen, feinere Strukturen an Funktionsflächen. Unsere kombinierten Fertigungsprozesse decken diese Anwendungsbereiche mit ab.
Feinste Oberflächenstrukturen entstehen dabei elektrochemisch, mit Mikrofinish bis Ra 0,05 µm und ohne thermische Randzone, also ohne Verfestigung oder Eigenspannung aus der Bearbeitung.
Was wir nicht selbst haben, etwa Oberflächenbehandlungen, läuft über einen festen Lieferantenpool. Die Verantwortung für Termin, Maß und Dokumentation bleibt bei uns.

Serienteil mit kritischer Toleranz?
Wir legen Prozess und Prüfschritte zusammen fest, nicht nacheinander.